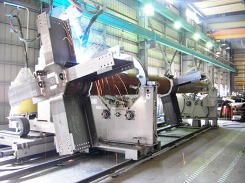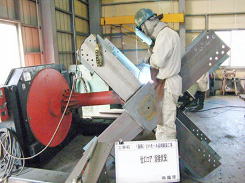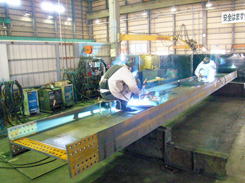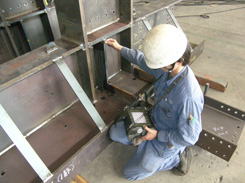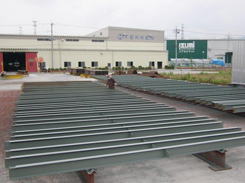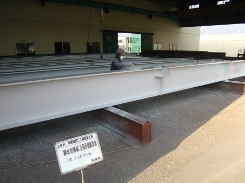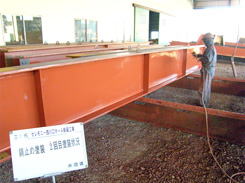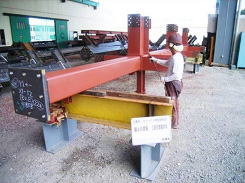
男たちの仕事場

アクセスカウンター
無料アクセスカウンター
無料カウンター
アクセスカウンターwebコンサルティング給湯器地デジ アンテナデリヘル出張ホスト社長ブログデリヘル求人無料カウンター無料アクセスカウンター
at-counter.net
アダルトグッズ里親求人情報私書箱ブログシンクタンクwebコンサルティングインターネット広告美容室アルバイト情報

2012/2/18 更新


■男たちの仕事場■


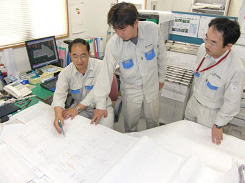
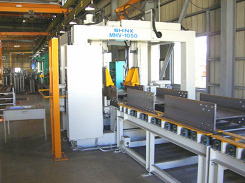
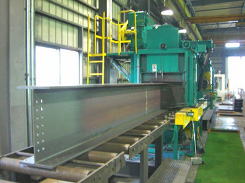
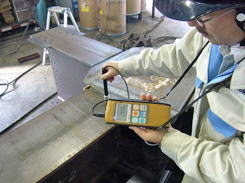
現在のわたしの仕事は建築鉄骨の製作に携わっている技術士です。
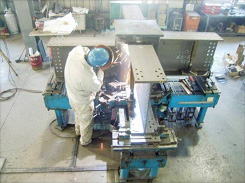
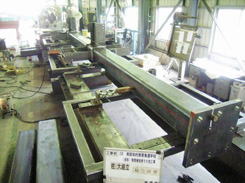
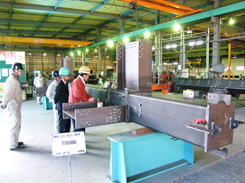
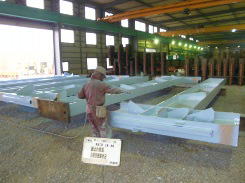
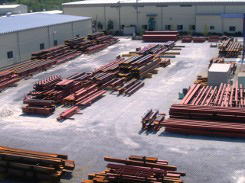
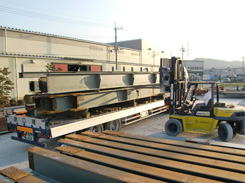
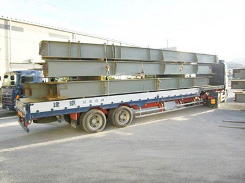
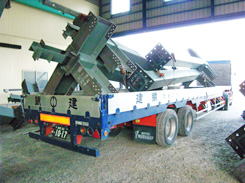
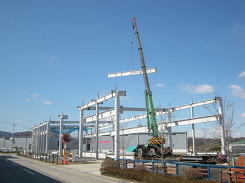
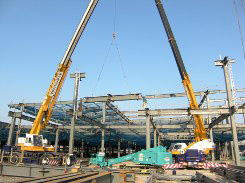
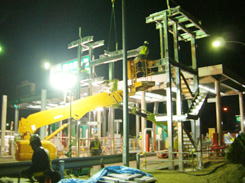
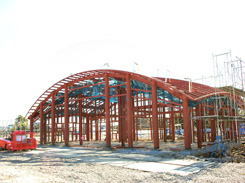
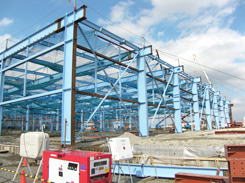
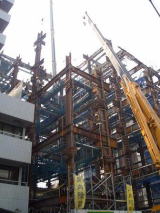
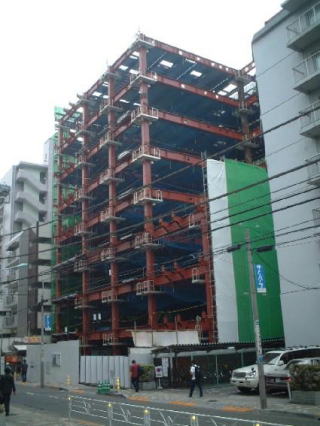
一般住宅から高層ビルまで設計施工している会社に勤めております。写真で見られる様に
かなり工場内も現場も危険が伴っております。
我社の方針はどんな作業でも出来る用に部署転換します。
設計・積算・柱、梁の組み立て・マシンオペレーター・重機オペレーター
材料運搬・工場内溶接・ペンキなど
わたしは一通りの経験を積んできましたが
建築鉄骨のお仕事は奥が深いですね。
現在は夜のシフトで溶接作業を重点にお仕事をしております。

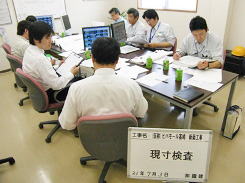
検討会議・工作図・現寸

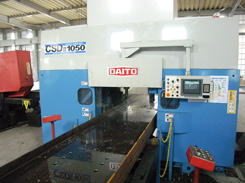
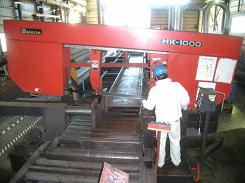
一次加工

組立

溶接

製品検査

錆止塗装

製品出荷

現場建方

※各工程をクリックすると、
画像が切り替わります。


■作業工程■

検討会議・工作図・現寸

一次加工

組立

溶接

製品検査

錆止塗装

製品出荷

現場建方


鉄骨生産工場類別認定

鉄骨製作認定工場

大臣認定取得工場の検索

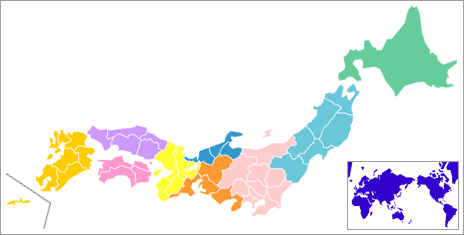
日本地図
↑地図上にマウスを重ねると各県の地区名が表示されます。


→ 地域別検索
→ グレード別検索
→ 50音別検索

上の3つの項目を選択した後、押してください。


【Jグレード】

1.鉄骨溶接構造の3階以下の建築物(延べ床面積500�u以内、高さ13m以下かつ軒高10m以下)とする。

2.400N級鋼で板厚16mm以下の鋼材とする。ただし、通しダイアフラム(開先なし)は400N及び490N級鋼で板厚22mm以下とし、ベースプレートの板厚は別記の「ベースプレートの板厚」による。

3.作業条件は原則として下向姿勢とし、溶接技能者の資格はSA-2F又はA-2Fとする。ただし、横向姿勢を用いる場合は、溶接技能者の資格はSA-2F、2H又はA-2F、2Hとし、かつ溶接管理技術者はWES2級又は鉄骨製作管理技術者2級あるいは管理の実務を3年以上経験した2級建築士の資格を保有していること。また、横向姿勢による突合せ溶接部の超音波探傷検査は全数とする。

4.溶接材料と入熱、パス間温度の組合せは別記の「入熱・パス間温度」による。

〔別記〕

「ベースプレートの板厚」

溶接方法

鋼  種

最大板厚

備 考

CO2ガスシールドアーク溶接

400N級鋼
(SS400を除く)
TMCP鋼※1

75mm以下

※1
国土交通大臣認定品かつ降伏点325N級の鋼材

SS400

50mm以下

490N級鋼
(TMCP鋼を除く)

50mm以下

低水素系被覆アーク溶接

400N級鋼

40mm未満

490N級鋼

32mm未満

低水素系以外の被覆アーク溶接

400N級鋼

25mm未満

  「入熱・パス間温度」

鋼材の種類

溶接材料

入 熱

パス間温度

400N級鋼

JIS Z 3211、3212

40KJ/cm以下

350℃以下

YGW-11、15

JIS Z 3214

YGA-50W、50P

400N級
STKR、BCR及びBCP

YGW-11、15

30KJ/cm以下

250℃以下


【Rグレード】

1.鉄骨溶接構造の5階以下の建築物(延べ床面積3,000�u以内、高さ20m以下)とする。

2.400N及び490N級鋼で板厚25mm以下の鋼材とする。ただし、通しダイアフラム(開先なし)の板厚は32mm以下とし、 ベースプレートの板厚及びGコラムのパネル厚肉部の板厚は、別記の「ベースプレートの板厚及びGコラムのパネル厚肉部の板厚」による。

3.作業条件は原則として下向姿勢とし、溶接技能者の資格はSA-3F又はA-3Fとする。ただし、横向姿勢を用いる場合は、溶接技能者の資格はSA-3F、3H又はA-3F、3Hとし、横向姿勢による突合せ溶接部の超音波探傷検査は全数とする。

4.溶接材料と入熱、パス間温度の組合せは別記の「入熱・パス間温度」による。

〔別記〕

「ベースプレートの板厚及びGコラムのパネル厚肉部の板厚

溶接方法

鋼  種

最大板厚

備 考

CO2ガスシールドアーク溶接

400N級鋼
(SS400を除く)
TMCP鋼※1

75mm以下

※1

国土交通大臣認定品かつ降伏点325N級の鋼材

SS400

50mm以下

490N級鋼
(TMCP鋼を除く)

50mm以下

低水素系被覆アーク溶接

400N級鋼

40mm未満

490N級鋼

32mm未満

低水素系以外の被覆アーク溶接

400N級鋼

25mm未満

「入熱・パス間温度」

鋼材の種類

溶接材料

入 熱

パス間温度

400N級鋼

JIS Z 3211、3212

40KJ/cm以下

350℃以下

YGW-11、15

YGW-18、19

JIS Z 3214

YGA-50W、50P

490N級鋼

JIS Z 3212

40KJ/cm以下

350℃以下

YGW-11、15

30KJ/cm以下

250℃以下

YGW-18、19

40KJ/cm以下

350℃以下

JIS Z 3214

YGA-50W、50P

400N級
STKR、BCR及びBCP

YGW-11、15

30KJ/cm以下

250℃以下

YGW-18、19

40KJ/cm以下

350℃以下

490N級
STKR及びBCP

YGW-18、19

30KJ/cm以下

250℃以下


【Mグレード】

1.鉄骨溶接構造の400N及び490N級鋼で板厚40mm以下の鋼材とする。ただし、通しダイアフラム(開先なし)の板厚は400N及び490N級鋼で50mm以下とし、ベースプレートの板厚、Gコラム及びSTコラムのパネル厚肉部の板厚は40mmを超えることが出来るが、溶接方法、鋼種及び板厚に応じた適切な予熱を行ったうえで溶接するものとする。

2.作業条件は下向及び横向姿勢とする。溶接技能者の資格はSA-3F、3H又はA-3F、3Hとする。

3.溶接材料と入熱、パス間温度の組合せは別記の「入熱・パス間温度」による。

〔別記〕入熱・パス間温度

鋼材の種類

溶接材料

入 熱

パス間温度

400N級鋼

JIS Z 3211、3212

40KJ/cm以下

350℃以下

YGW-11、15

YGW-18、19

JIS Z 3214

YGA-50W、50P

490N級鋼

JIS Z 3212

40KJ/cm以下

350℃以下

YGW-11、15

30KJ/cm以下

250℃以下

YGW-18、19

40KJ/cm以下

350℃以下

JIS Z 3214

YGA-50W、50P

400N級
STKR、BCR及びBCP

YGW-11、15

30KJ/cm以下

250℃以下

YGW-18、19

40KJ/cm以下

350℃以下

490N級
STKR及びBCP

YGW-18、19

30KJ/cm以下

250℃以下


【Hグレード】

1.鉄骨溶接構造の400N、490N及び520N級鋼で板厚60mm以下の鋼材とする。ただし、通しダイアフラム(開先なし)は400N,490N及び520N級鋼で板厚70mm以下の鋼材とし、ベースプレートの板厚、Gコラム及びSTコラムのパネル厚肉部の板厚は60mmを超えることが出来るが、溶接方法、鋼種及び板厚に応じた適切な予熱を行ったうえで溶接するものとする。

2.作業条件は下向、横向及び立向姿勢とする。溶接技能者の資格はSA-3F、3H、3V又はA-3F、3H、3Vとする。

3.溶接材料と入熱、パス間温度の組合せは別記の「入熱・パス間温度」による。

〔別記〕入熱・パス間温度

鋼材の種類

溶接材料

入 熱

パス間温度

400N級鋼

JIS Z 3211、3212

40KJ/cm以下

350℃以下

YGW-11、15

YGW-18、19

JIS Z 3214

YGA-50W、50P

490N級鋼

JIS Z 3212

40KJ/cm以下

350℃以下

YGW-11、15

30KJ/cm以下

250℃以下

YGW-18、19

40KJ/cm以下

350℃以下

JIS Z 3214

YGA-50W、50P

520N級鋼

YGW-18、19

30KJ/cm以下

250℃以下

400N級
STKR、BCR及びBCP

YGW-11、15

30KJ/cm以下

250℃以下

YGW-18、19

40KJ/cm以下

350℃以下

490N級
STKR及びBCP

YGW-18、19

30KJ/cm以下

250℃以下


【Sグレード】

1.全ての建築鉄骨溶接構造とする。

2.使用する鋼種及び溶接材料に適合した、適切な作業条件を自主的に計画し、適切な品質の鉄骨を製作できる体制を整えている。

〔別記〕入熱・パス間温度

鋼材の種類

溶接材料

入 熱

パス間温度

400N級鋼

JIS Z 3211、3212

40KJ/cm以下

350℃以下

YGW-11、15

YGW-18、19

JIS Z 3214

YGA-50W、50P

490N級鋼

JIS Z 3212

40KJ/cm以下

350℃以下

YGW-11、15

30KJ/cm以下

250℃以下

YGW-18、19

40KJ/cm以下

350℃以下

JIS Z 3214

YGA-50W、50P

520N級鋼

YGW-18、19

30KJ/cm以下

250℃以下

400N級
STKR、BCR及びBCP

YGW-11、15

30KJ/cm以下

250℃以下

YGW-18、19

40KJ/cm以下

350℃以下

490N級
STKR及びBCP

YGW-18、19

30KJ/cm以下

250℃以下


■溶接について■

溶接作業

作業名 写真・イメージ図 主 な 内 容 と 教 科 目 資格取得目標
炭酸ガスアーク
溶接作業
炭酸ガスを利用した電気の半自動溶接作業に関する溶接作業方法と関連知識を習得します。 ・アーク溶接
特別教育
【任意取得】
JIS溶接
技能者評価試験
【炭酸ガスアーク溶接による作業法】
1. 薄板下向き溶接、水平すみ肉溶接
及び立向き溶接、横向き溶接
2. 各溶接の曲げ試験方法
被服アーク
溶接作業
被覆材で覆われた溶接棒を利用する電気溶接(被覆アーク溶接)作業に関する基本的な溶接方法と関連知識を習得します。
【被覆アーク溶接に関する作業法】
・ 薄板下向き溶接、水平すみ肉溶接、
立向き溶接、横向き溶接
・ 各溶接の曲げ試験方法
TIG溶接作業 タングステンの電極を利用し、不活性ガスをシールドガスに利用した電気溶接(TIG溶接)を利用し,鉄・ステンレス鋼やアルミニウム合金の溶接方法と関連知識を習得します。
【TIG溶接(直流・交流)に関する作業方法】
・ 下向き、立て向き、横向き、水平すみ肉溶接
・ 各溶接の曲げ試験方法
金属加工
基本作業
金属加工についての概要と仕上げ作業や加工に必要な他の機器・器工具の使い方や切断方法や安全教育の習得します。
・ ガス溶接技能講習
・ 自由研削砥石特別教育
【製図・工作法・せん断方法や特別教育】
・ 機械工作、せん断の実施、自由研削といし 
・ ガス溶接・溶断、プラズマ切断の実施
品質管理及び
CAD板金作業
パソコンを利用した品質管理の方法とパソコンCADを利用した展開図等の描き方を習得します。 【任意取得】
・ CAD利用技術試験
1. 品質管理に必要なデータ処理技術(パソコンの利用)
2. パソコンCAD利用法
構造物鉄工及び
非破壊検査
鉄骨構造物の作成・加工に必要な現図の書き方と加工・組み立て。
各種非破壊試験に関する実施と関連知識を習得します。
【構造物鉄工加工組み立て作業】
・ 現図の書き方、接合、組立て、型板作成

【各種非破壊検査の実施】
・ 非破壊検査や超音波による探傷試験の基本と応用


■溶接大事典

溶接の技法別の種類には、アーク溶接、スタッド溶接、エレクトロスラグ溶接、炭酸ガスアーク溶接、アルミ溶接、レーザー溶接、アルゴン溶接などがあります。

家庭用溶接機の選び方
Q:一般家庭で、バイクや車のマフラーなどのパーツを自作するのに使える溶接機はどんなものがありますか?
A:肉厚が薄く小さい材料を扱い、そんなに連続して長時間使わないのでしたら、100Vでよいと思います。
200Vですと電気の契約の変更をしなくてはいけませんし電気料金も上がります。
100Vの溶接機でも短時間なら3.2mmの溶接棒が使えるものもあります。使い勝手でいえば2.6mmくらいがよいでしょう。また溶接棒は100Vに適したものにしましょう。
仕事に使うのであれば200Vが必要ですが、趣味の範囲なら100Vでじゅうぶんです。

■溶接関係の仕事一覧
A:ボイラー溶接士 
ガス溶接作業主任者 
ガス溶接技能者 
PC工法溶接管理技術者 
PC工法溶接技能者 
溶接管理技術者 
溶接作業指導者 
アルミニウム溶接技術検定 
ステンレス鋼溶接技能者 
石油工業関係溶接士 
手溶接技能者 
冷凍機器溶接士 
プラスチック溶接技能者 
基礎杭溶接技能者 
半自動溶接技能者 
アルミニウム合金構造物の溶接施行管理技術者 
手動ガス圧接技量資格検定

なおガス溶接技能者・ガス溶接作業主任者・普通ボイラー溶接士は国家資格です。

■溶接の資格を取るには?
Q:溶接の資格を取るには?

A:基本的にはガス溶接とアーク溶接があれば問題ないでしょう。

ガス溶接には、労働局長登録教習機関で技能講習を受講して「ガス溶接技能講習修了証」が必要です。

ガス溶接技能講習規定に、学科8時間、実技5時間の講習と、修了試験を行うように定められています。

アーク溶接は、特別教育を受けていなければなりません。

安全衛生特別教育規定に、学科11時間以上、実技10時間以上の教育を行うように定められています。

特別教育は、本来は社内で行うものですが、外部の教習機関でも行われています。

資格を持っていなくても仕事はできますが、今は安全管理が厳しいので工場大きな現場では持っていないと作業できないところもあります。

■アルゴン溶接
アルゴン溶接【あるごんようせつ】とは?
シールドガスに不活性ガスであるアルゴンを使用するミグ溶接。
鉄骨工事ではほとんど使われることはありません。

■ミグ溶接
ミグ溶接とは?
炭酸ガスアーク溶接と同じガスシールドアーク溶接法であるが、ガスには不活性ガスであるアルゴンやヘリウムが使用される。
鉄骨工事ではほとんど使われることはありません。
■炭酸ガスアーク溶接
炭酸ガスアーク溶接(CO2半自動溶接)とは?
鉄骨では最も一般的な溶接。
大気のシールドを被覆の代わりに活性ガスを用いて行うガスシールドアーク溶接法(マグ溶接)で、ガスには炭酸ガスまたは混合ガスを用いる。
この技法は安価で、深い溶込みが得られるため多用されていて、混合ガスの使用によってビード外観が改善される。
混合ガスでは表面に生成されるスラグの量が軽減されるため、ロボット溶接に利用されることが多い。
■エレクトロスラグ溶接
エレクトロスラグ溶接とは?
ボックス柱の内ダイアフラムの溶接に使用されている溶接法。
立向溶接継手を鋼当て金または水冷当て金で囲み、このなかでアーク熱によってフラックスを溶かしてスラグを生成させ、溶融スラグ中を流れる抵抗熱を利用してワイヤおよび母材を溶かす自動溶接。
消耗ノズル式(CES)
鋼製のパイプに被覆剤を塗布したもの。
非消耗ノズル式(SES)
水冷構造ステンレスパイプまたは銅製パイプからなるもの。
CESよりも主流。

■サブマージアーク溶接
サブマージアーク溶接(自動溶接、ユニオン)とは?
溶接線の前方に散布されている粒状のフラックス中にワイヤを自動的に送り込み、ワイヤ先端と母材間にアーク熱を発生させて行う溶接法。
被覆アーク溶接の心線と被覆剤が分離されて使用される。
また、アーク現象は外から見えないが、ビード外観は優れている。
長尺のBH鋼製作やボックス柱の角継手などに使用される。

■被覆アーク溶接
被覆アーク溶接とは?
被覆アーク溶接棒の中心にある、軟鋼からできた心線を、被覆剤を塗装した被覆アーク溶接棒と母材との間に交流電圧をかけ、アーク熱によって母材と融合・凝固すると溶接金属となる。
被覆剤により発生するガスによって溶接部と大気を遮断するだけでなく、合金成分の添加による良好な特性が得られる。
イルミナイト系や低酸素系が一般的。

■スタッド溶接
スタッド溶接とは?
ボルトの先端と母材間にアークを発生させて圧着する溶接方法。
直流電流とスタッドガンで構成されている。
施工はスタッド溶接協会による技術検定資格を有した者が行う。
溶接姿勢や溶接環境によっては溶接条件が変化することがあり、横向姿勢による施工、デッキプレート上からの施工などの場合には溶接施工前に品質の確認が必要である。

■アーク溶接
アーク溶接とは?
母材と電極または二つの電極間に発生するアークの熱を利用して行う溶接方法。
鉄骨製作で使用される溶接のほとんどがアーク溶接である。
アーク熱の中心は、5000〜6000℃とされる熱源。

■溶接技術者
溶接技術者【ようせつぎじゅつしゃ】とは?
溶接施工に関わる管理技術者のこと。
溶接施工管理技術者ともいう。
(社)日本溶接協会WESで認定された溶接技術者が一般的。
溶接技術者の認定種別には、特別級・1級・2級の三つがあり、その業務に差異はあるが、490N級の鋼材を使用した鉄骨造ではWES2級で十分である。

■スパッタ
スパッタとは?
溶接作業中に、溶接棒や溶接ワイヤから溶接ビード表面上や溶接近傍の母材周辺部に飛び散った溶融金属の粒。
スパッタの発生を抑えるためには、マグ溶接のノズルにスパッタ防止材を付けて溶接したり、スパッタ防止剤を溶接近傍の母材に塗布する。

■スラグ
スラグとは?
溶接前の溶接棒の被膜覆材やフラックスが溶接後にビード表面を被覆している非金属物質。
スラグは溶接金属内を清浄化するために使用され、溶接後のビード表面を覆って、大気とのシールドを保持する役目がある。

■予熱/溶接用語
熱【よねつ】とは?
割れの発生や硬化などを防止するため、溶接前に溶接周辺部を一定の温度範囲に加熱・保持しておく処置のこと。
鋼材は強度が高いほど合金成分が多く、予熱温度が熱いほど急冷されやすいため硬化し、割れやすくなる。
490N級の鋼材で板厚が50�o以下であれば予熱は不要だが、気温が0℃以下の場合は36℃以上に加熱して行う。

■食違い
食違い【くいちがい】とは?
突合せ継手において、相互の部材が断面内に納まらない状態。
食違いによって偏心や応力集中を起こすだけでなく、ずれ量がそのままのど厚の低下を招く。

■エンドタブ
エンドタブとは?
溶接時に生じやすい溶接欠陥を避けるために溶接端部に取り付ける材料。
従来は鋼製のもの多かったが、セラミック製(セラミックタブ)などもある。
鋼製のものは溶接終了時には切断して滑らかに仕上げる。

■ブローホール
ブローホールとは?
溶接欠陥の一つで、溶接金属内部水素・炭酸ガスなどが凝固して生じた空洞。
気孔ともいい、数�o程度の球状欠陥となる。
1�o以下の大きさのものをピンホールといい、溶接内部に発生する欠陥の50%程度を占める。
ピットは、ブローホールが溶接表面に開口して現れた欠陥のこと。


■
裏当て金
裏当て金【うらあてがね】とは?
溶接の裏側に溶融金属が抜け落ちるのを防ぐ鋼材。
鉄骨の溶接では柱梁接合部であるT継手や十字継手、角継手などに多く用いられる。
マグ溶接の場合、密着しすぎるとブローホールを誘発する。

■アンダーカット
アンダーカットとは?
溶接において、溶着金属の谷部に沿って母材が溶けて溶接方向に生じた溝状の表面欠陥。
アンダーカットは溶接によって少なからず発生する溶接欠陥だが、すべてが有害なわけではない。

JIS溶接技能者評価試験要項

 
  ○溶接技能者の認証
鋼構造物の製作における溶接作業に従事する溶接技能者についての資格であり、溶接作業を行う技能者の技量を一定の基準(JIS、WESなど)に基づいて評価試験を行い、資格の格付けと認証を行うものです。

  ○適用する規格
資格の種別 適用している規格
手溶接技能者 JIS Z 3801 手溶接技術者検定における試験方法及び判定基準
WES 8201 手溶接技能者の資格認証基準
半自動溶接技能者 JIS Z 3841 半自動溶接技術者検定における試験方法及び判定基準
WES 8241 半自動溶接技能者の資格認証基準
ステンレス鋼
       溶接技能者
JIS Z 3821 ステンレス鋼溶接技術者検定における試験方法及び判定基準
WES 8221 ステンレス鋼溶接技能者の資格認証基準

  ○受験資格
15歳以上で、基本給(F:下向き)の場合1ヶ月以上、専門級(V:立向き、H:横向き、O:上向き、P:管)の場合3ヶ月以上の実務経験が必要です。なお、受験にあたっては、労働安全衛生法及び労働安全規則に基づく「アーク溶接等特別教育」を修了していることが望ましい。

 ○資格の種類
●溶接の種類
手溶接 半自動溶接 ステンレス溶接
N:被覆アーク溶接(裏当金なし) SN:半自動アーク溶接
 (裏当金なし)
CN:被覆アーク溶接
 (裏当金なし)
A:被覆アーク溶接(裏当金あり) SA:半自動アーク溶接
 (シールドガス・裏当金あり)
CA:被覆アーク溶接
 (裏当金あり)
T:全層ティグ(裏当金なし) SC:組合せ溶接
 (初層ティグ・裏当金なし)
TN:ティグ溶接(裏当金なし)
C:組合せ溶接
(初層ティグ・裏当金なし)
SS:半自動アーク溶接
 (セルフシールド・裏当金あり)
MN:溶極式アーク溶接
 (裏当金なし)
MA:溶極式アーク溶接
 (裏当金あり)
●板の厚さ
1:薄板
2:中板
3:厚板
●板の向き
F:下向【基本級】
V:立向【専門級】
H:横向【専門級】
O:上向【専門級】
P:パイプ(管)【専門級】
PM:パイプ【専門級】

 ○溶接装置

半自動溶接
 ・機種 ナショナル・パナスターRF�U350(5台)、ダイヘン・デジタルオートDM−350(5台)
 ・電極ワイヤー ソリッドワイヤー 径1.2mm(銘柄YM−50)
 ・被包ガス CO2
ステンレス鋼溶接
 ・ティグ機種 パナソニック・YCー300WS4、パナソニック・YC−300WX4
          ナショナル・WX−300
 ・被包ガス Ar
※上記以外の溶接機及びワイヤー等を使用する受験者は各自持参下さい。

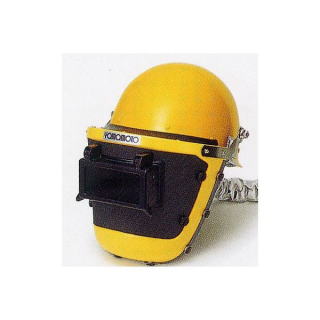
☆こんな道具を使って万全な格好でお仕事をしております。☆

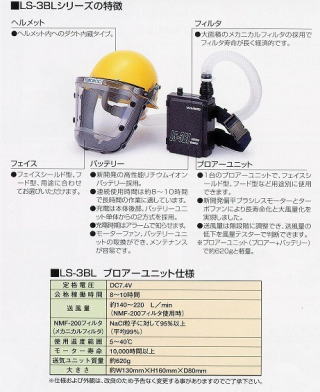
電動ファン付き呼吸用保護具【ライフセーバー】

ライフセーバー MP帽ダクト内臓タイプ 
溶接面タイプLS-300WPL(ヘルメット付き)

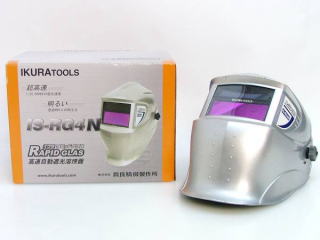
イクラ自動液晶溶接面
IS-RG4N ラピッドグラ
ス

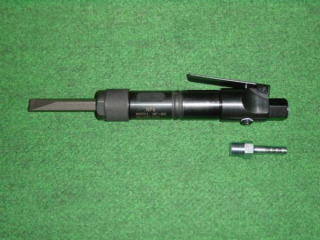
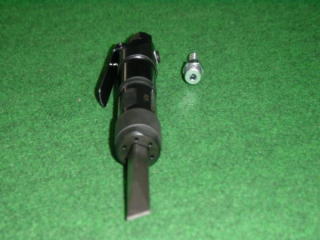
日本ニュ−マチック(NPK)製のフラックスハンマのNF-00


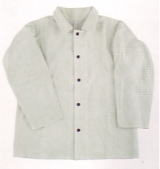
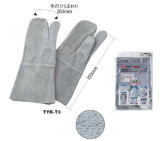
溶接用:革ジャンパー・革手袋


■AW検定の歩み■

1979年から始まり全国へ、AW検定は多くの専門家たちの貴重な意見を集約して誕生しました。

1979(昭和54)年
鶴田明早稲田大学名誉教授から「各社ばらばらの建築鉄骨溶接用の技量試験の内容を統一しては」との提唱があった。これに対して日本溶接協会を中心に準備会が発足した。
1981(昭和56)年
構造家懇談会(現:JSCA〔日本建築構造技術者協会〕)の会員有志を中心に日本溶接協会の協力を得て、「建築溶接技術検定規格作成準備委員会」が発足。その後、技術委員会内に鉄骨部会が設けられたのを機に解散。業務は、鉄骨部会・ワーキンググループ(主査:井上博)に引き継がれたが、JSCAでは具体的な運用には至らなかった。
1984(昭和59)年
鉄骨建築協議会(旧鉄骨問題協議会)のなかに「建築鉄骨溶接工技量試験検討委員会(委員長:藤本盛久)」が設立され、試験方法および判定基準(案)についての検討が行われた。
1986(昭和61)年
「建築鉄骨溶接技能者技量検定委員会(略称:AW委員会、委員長:真喜志卓)」が発足。同委員会は、東京地区の大手設計事務所15社からなり、同年度に建築鉄骨溶接技能者資格の共同認定がスタートした。対象ファブリケーターは、鉄建協(鉄骨建設業協会)東日本地区S類工場であった。
1987(昭和62)年
AW委員会に東京地区大手ゼネコン13社を加えた。対象ファブリケーターを鉄建協東日本地区A類および全構連(全国鐵構工業連合会〈現:全国鐵構工業協会〉)のうち北海道を除く東日本地区Hグレードに枠を拡大
1993(平成5)年
全構連の受験工場の対象を北海道まで拡大。
1995(平成7)年
建築鉄骨溶接技能者技量検定委員会を発展的に解消し、新たに「建築鉄骨溶接技量検定協議会(略称:AW検定協議会、会長:松崎博彦)」を設立。
1996(平成8)年
関西地区の大手設計事務所、大手ゼネコンを加え、対象ファブリケーターを鉄建協S.A.B.C類、全構連H.M.R.Jグレードの全国工場に拡大し、さらに工事現場溶接技能者も新たに対象とした。東日本事務局と西日本事務局を設置した。日本建築学会「鉄骨工事技術指針・工場製作編」にAW工場溶接技量試験規定が掲載された。
1998(平成10)年
工場溶接(代替エンドタブ)溶接資格を導入。
2001(平成13)年
ロボット溶接オペレーター資格および鋼管溶接資格を導入。
2002(平成14)年
鉄建協、全構協から要望書を受領した。AW検定が国土交通省の「建築工事監理指針」(平成13年版)に記載された。
2003(平成15)年
工事現場溶接(代替エンドタブ)試験を開始した。
2004(平成16)年
鉄建協、全構協のAW検定に対する要望書に対して回答書を提示した。
2005(平成17)年
完全溶込み溶接(S種)の側曲げ試験を削除。隅肉溶接(A種)試験に半自動ガスシールドアーク溶接を導入した。工事現場溶接資格の延長更新を2回とした。20周年行事および20周年記念誌を発行した。
2006(平成18)年
すみ肉溶接(A種)試験体の拘束板の寸法を変更した。
2007(平成19)年
AW検定試験の鋼管を除く全ての規定が日本建築学会「鉄骨工事標準仕様書 JASS6鉄骨工事」に記載された。
2008(平成20)年
代替エンドタブの試験から鋼製プレスタブを削除した。
試験結果報告書の作成提出を不要とした。
2009(平成21)年
アドバイザー資格者の募集を中止すると共に、工場溶接鋼製エンドタブの資格を15年連続して保持している技能者(55才以下)に対して、同資格の更新を5回まで認めることとした。
「試験要領書」を「試験基準及び判定基準」とし、内容を一新した。

真のプロフェッショナルの建築鉄骨溶接技能者を育てます。

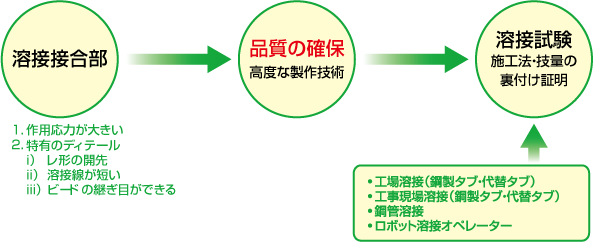
建築鉄骨の溶接は、建築特有のディテールとその複雑さから、高度の技術を要求されるため、これらを考慮した技量付加試験を実施して建築鉄骨溶接技能者の技量を確認することが個々の工事単位で行われていました。AW検定協議会は、この個々の工事単位で行われていた技量付加試験を統一的に行うことで工事監理や施工管理の省力化と鉄骨製作会社の負担軽減を図ることを主目的として発足しました。溶接品質は決して検査のみでは確保できず、基本的には工程(プロセス)で作り込まれます。溶接技能者の技量はこのプロセスを支えているものであり、この技量が確保されてはじめて品質確保のスタートラインにたてると考えられます。JISによる溶接技能者資格は「溶接を使用する業界全体をカバーする一般的資格」であり、AW検定試験資格は「建築鉄骨溶接独自の資格」と考えることができます。

AW検定協議会は、このような考え方のもと、工事監理や施工管理の省力化と鉄骨製作会社の負担軽減はもとより、ますます多様化する建築鉄骨の品質・安全性と溶接関連技術の向上ならびにその普及に寄与すると共に、建築鉄骨溶接技能者の有する高度な技術に対する社会的評価の高揚を図ることを目的として活動しています。

■建築鉄骨溶接の特異性(造船や橋梁と比較して)
建築鉄骨溶接の特異性


■■AW検定試験の流れ■

AW検定試験の資格は、高度な建築鉄骨溶接技能者に与えられる資格です。

AW検定では、品質を確保するための高度な溶接技術が要求される建築鉄骨溶接技術の水準を審査し、確かな溶接技能者に資格を与えます。

AW検定試験の流れ
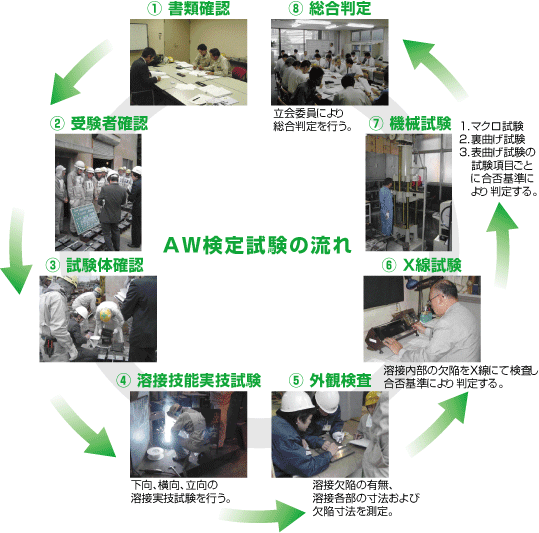
AW検定試験の流れ


■資格と試験項目■

工場溶接試験

資格 鋼製エンドタブ 代替エンドタブ
完全溶込み溶接
(略称S種)
隅肉溶接
(略称A種)
完全溶込み溶接
(略称S種C類)
下向(F) 横向(H) 水平(H) 立向(V) 下向(F) 横向(H)
工場溶接資格
(鋼製エンドタブ)
○ ○ △ △ − −
工場溶接資格
(代替エンドタブ)
○ ○ △ △ ○ ○

△:既取得資格により免除の場合あり。

工事現場溶接試験

資格 鋼製エンドタブ試験 代替エンドタブ試験
完全溶込み溶接
(略称 現場S種G類)
完全溶込み溶接
(略称現場S種D類)
下向(F) 横向(H) 立向(V) 下向(F) 横向(H)
工事現場溶接資格
(鋼製エンドタブ)
�U類 ○ ○ − − −
�V類 ○ ○ ○ − −
工事現場溶接資格
(代替エンドタブ)
�W類 ○ ○ − ○ −
�X類 ○ ○ − ○ ○

鋼管溶接試験

資格 直管継手
V形完全溶込み溶接
分岐継手
完全溶込み一部隅肉溶接
鋼管溶接資格 ○ ○

ロボット溶接オペレーター試験

資格 平板十字継手溶接 角形鋼管
継手溶接
円形鋼管
継手溶接
下向(F) 横向(H) 立向(V) 下向(F) 下向(F)
ロボット溶接
オペレータ資格
RT種(F) ○ − − − −
RT種(H) − ○ − − −
RT種(V) − − ○ − −
RC種(F) − − − ○ −
RP種(F) − − − − ○

(注)RT種試験に用いるエンドタブの種類(鋼製エンドタブ又は代替エンドタブ)は選択制になっています。


*iphone アプリ 開発
*Android 開発/a>


QLOOKアクセス解析